Rumah / blog / Berita Industri / Tukang Las Ultrasonik untuk Plastik: Panduan Praktis untuk Pengaturan dan Pemilihan


Permintaan Penawaran
Di hampir setiap pabrik yang kami kunjungi, terdapat mesin yang mengeluarkan desisan pendek dan tajam, dan mesin yang sudah selesai muncul sebelum Anda dapat berkedip. Itu adalah tukang las ultrasonik yang mengerjakan plastik, dan diam-diam telah menggantikan pot lem, sekrup, dan rendaman pelarut di ribuan jalur produksi. Kami telah menghabiskan waktu bertahun-tahun untuk membuat mesin-mesin ini dan berdiri di samping orang-orang yang menjalankannya, dan panduan ini mengumpulkan apa yang telah kami pelajari selama ini: bagaimana prosesnya bekerja, bagaimana perilaku plastik, bagaimana merancang sambungannya, dan bagaimana memilih mesin yang tidak akan Anda sesali.
Tidak ada api, tidak ada hot plate dan tidak ada perekat. Catu daya mengirimkan sinyal listrik frekuensi tinggi ke konverter, yang mengubahnya menjadi getaran mekanis, biasanya pada 15, 20 atau 40 kHz. Getaran itu menjalar ke bawah sebuah klakson, kadang-kadang disebut sonotrode, yang menekan bagian tersebut. Pergerakannya kecil, diukur dalam mikron, namun terjadi puluhan ribu kali per detik.
Ketika kedua bagian plastik bersentuhan, gerakan tersebut menciptakan gesekan antar molekul, dan gesekan tersebut menjadi panas. Temperatur naik hanya pada antarmuka, cukup untuk melunakkan material, dan lasan terbentuk dalam sepersekian detik hingga beberapa detik. Tekanan menyatukan lelehan saat mendingin, dan bagian tersebut menjadi terikat, tanpa waktu pengeringan dan tidak ada bahan habis pakai yang harus dibeli.
Inilah sebabnya mengapa proses ini tetap dilakukan pada jalur bervolume tinggi. Waktu siklusnya singkat dan dapat diulang, energi hanya disalurkan ke tempat yang dibutuhkan sambungan, dan bagian akhir terlihat bersih, tanpa tekanan lem yang keluar. Pengorbanannya juga nyata: sambungan harus dirancang untuk proses tersebut, perlengkapan harus menahan bagian dengan tepat, dan tidak semua plastik bisa digunakan.
Mesin yang disetel dengan baik mengikuti ritme yang sama setiap siklus, dan memahaminya akan membuat pemecahan masalah menjadi lebih mudah:
Masing-masing langkah tersebut merupakan pengaturan pada mesin. Waktu pengelasan, waktu tahan, gaya turun, amplitudo, dan gaya pemicu semuanya berinteraksi, jadi ubahlah satu per satu saat Anda memutar bagian yang baru.
Secara garis besar, semakin mudah suatu plastik mengalir ketika meleleh, maka semakin mudah pula pengelasannya. Resin amorf melunak secara bertahap pada rentang suhu yang luas, sehingga memberi Anda ruang untuk bekerja. Resin semi-kristal meleleh dengan tajam, sehingga jarak antara "tidak terikat" dan "dilas berlebihan" menjadi sempit dan desain sambungan lebih penting. Pengisi menambah kekakuan dan menyerap energi, dan bagian dengan kandungan kaca tinggi sering kali memerlukan amplitudo lebih tinggi atau metode penyambungan yang sama sekali berbeda.
| Keluarga materi | Contoh umum | Bagaimana cara mengelasnya | Apa yang harus diperhatikan |
|---|---|---|---|
| Termoplastik amorf | ABS, PS, PC, PMMA, PVC | Sangat pemaaf | PC kering dan PMMA; jauhkan semprotan pelepas jamur dari sambungan |
| Termoplastik semi-kristal | PP, PE, PA, POM, PET | Memerlukan amplitudo yang lebih besar dan desain sambungan yang lebih tajam | Jendela lelehan sempit; sambungan geser biasanya mengungguli punggung bukit sederhana |
| Nilai yang diisi dan diperkuat | PA berisi gelas, PP berisi bedak | Dapat dilas tetapi haus energi | Pengisi di atas sekitar 30 persen, diharapkan dapat mengerjakan ulang geometri sambungan |
| Elastomer dan termoset | TPE, EPDM, epoksi, fenolik | Tidak cocok untuk pengelasan ultrasonik | Pilih ikatan perekat atau pengikat mekanis sebagai gantinya |
Dua catatan praktis dari toko. Pertama, kelembapan adalah musuh utama dari pengelasan yang baik, terutama dengan nilon dan polikarbonat, jadi keringkan resin dengan benar. Kedua, kontaminasi pada sambungan, baik itu debu, minyak, atau bahan pelepas jamur yang membandel, akan mengakibatkan lebih banyak kerugian pada komponen yang rusak dibandingkan pengaturan mesin mana pun.
Jika pengelasan gagal, sebagian besar jawabannya ada pada gambar, bukan pada mesin. Tujuan dari fitur gabungan adalah untuk memusatkan energi pada area kontak kecil sehingga peleburan dimulai dari sana terlebih dahulu.
Punggungan berbentuk segitiga, biasanya tingginya hanya sepersekian milimeter, dibentuk menjadi setengah bagiannya. Ia mendarat terlebih dahulu, meleleh dengan cepat dan mengalir ke celahnya. Ini adalah pilihan default untuk plastik amorf dan rakitan kecil dan rapi.
Satu setengahnya memiliki anak tangga yang pas di dalam yang lain, dan dua dinding vertikal saling bergesekan selama pengelasan. Lelehan terbentuk di sepanjang dinding tersebut, yang memberikan segel yang kuat dan anti bocor serta bekerja jauh lebih baik daripada punggungan sederhana pada resin semi-kristal.
Tidak setiap pekerjaan membutuhkan perimeter penuh. Staking mengubah bos cetakan menjadi kepala paku keling di atas komponen lain, dan pengelasan titik menggabungkan dua permukaan cetakan datar pada satu titik, yang berguna untuk bagian besar yang tidak dapat ditekan secara merata di seluruh permukaannya.
Frekuensi, daya, dan format semuanya mengikuti bagian yang Anda las. Komponen yang kecil dan halus biasanya lebih menyukai 40 kHz karena amplitudonya lebih rendah dan risiko kerusakannya lebih kecil. Rakitan plastik umum terpasang dengan nyaman pada 20 kHz. Bagian yang lebih besar dan kaku sering kali dapat dilas lebih baik pada frekuensi 15 kHz, dimana amplitudo yang lebih tinggi menggerakkan lebih banyak material.
Peringkat daya biasanya berkisar antara satu kilowatt hingga empat kilowatt atau lebih. Peringkat yang lebih tinggi tidak secara otomatis menghasilkan pengelasan yang lebih baik, namun memberi Anda ruang untuk area pengelasan yang lebih besar dan waktu siklus yang lebih pendek. Untuk pekerjaan bangku berulang dengan perlengkapan dan alat press pneumatik, unit yang dipasang di kolom adalah pembelian pertama yang biasa dilakukan.
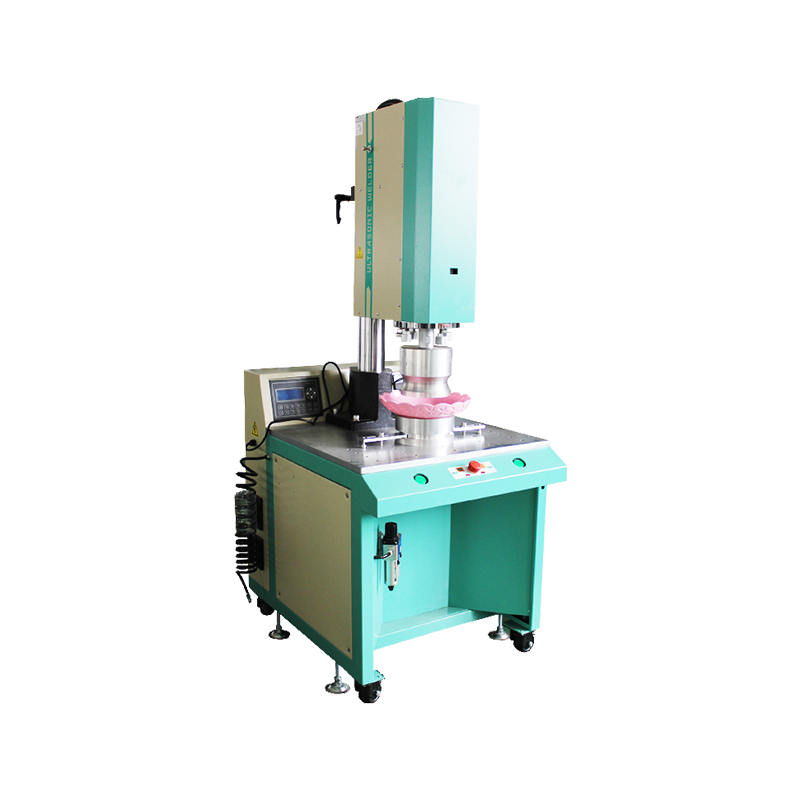
 Mesin Las Plastik Ultrasonik Terpasang di Kolom AH-DSL 15kHz 4200W Tukang las ultrasonik yang dipasang di kolom dengan pengoperasian 15kHz dan daya 4200–6000W, cocok untuk pengelasan bangku berulang dengan perlengkapan dan pengepres pneumatik. Lihat Produk →
Jika bagian-bagiannya berukuran besar, janggal, atau sudah dijepit dalam jig di tempat lain pada saluran, unit genggam menyelamatkan Anda dari membuat tekanan di sekitar objek yang tidak pernah dimaksudkan untuk dimasukkan ke dalam benda tersebut.
 Tukang Las Titik Ultrasonik Genggam Kustom AH-30 Alat las titik genggam 28/35kHz yang ringkas untuk komponen yang canggung atau sudah tersambung, dengan output hingga 1000W dan biasanya tidak memerlukan bahan pengisi. Lihat Produk →
Dan untuk pengoperasian, pembuatan prototipe, atau perbaikan bervolume rendah, mesin manual dengan tuas sederhana dan sambungan yang dapat dilihat dengan jelas sering kali merupakan tempat yang paling tepat untuk memulai.
 Mesin Las Plastik Ultrasonik Manual AH-SL15K Tukang las mode manual 15kHz dengan penggerak pneumatik dan daya 2000–3200W, cocok untuk pengoperasian bervolume rendah, pembuatan prototipe, dan perbaikan yang memerlukan pengoperasian tuas sederhana dan jarak pandang sambungan. Lihat Produk →
Apapun format yang Anda pilih, klakson dan perlengkapannya adalah bagian dari sistem, bukan aksesori. Bentuk tanduk untuk profil bagian Anda memfokuskan energi pada tempatnya, dan perlengkapan yang menahan geometri dengan kuat mencegah pergeseran yang menghasilkan lasan yang tidak konsisten. Kami membuat cetakan ultrasonik khusus untuk alasan inilah, dan patut dibaca terus bagaimana model dan spesifikasi mesin las ultrasonik sejalan dengan tugas produksi yang berbeda sebelum Anda menentukan konfigurasi.
Kilatan atau lelehan benang di sekitar sambungan biasanya berarti terlalu banyak energi, terlalu banyak amplitudo, atau sambungan yang terlalu kecil untuk menahan beban. Lasan yang lemah dan terlepas dengan rapi menunjukkan hal sebaliknya: tidak cukup energi yang mencapai antarmuka, kontak yang buruk karena bagian yang melengkung, atau kontaminasi. Hasil yang tidak konsisten di seluruh batch hampir selalu bersifat mekanis, seperti perlengkapan yang membuat komponen bergoyang, permukaan klakson yang aus, atau tekanan udara yang berpindah selama perpindahan gigi.
Satu kebiasaan yang patut dikembangkan: simpan sampel pertama dari setiap pengaturan dan bandingkan bagian-bagian baru dengan sampel tersebut di bawah cahaya yang sama. Mata menangkap lebih dari sekedar lembar spesifikasi.
Pengelasan ultrasonik memang bersih, tetapi tidak bebas risiko. Getarannya dapat didengar, dan paparan yang terlalu lama pada frekuensi 15 dan 20 kHz dapat mempengaruhi pendengaran, jadi penutup atau pelindung pendengaran merupakan pilihan yang masuk akal. Muka tanduk menjadi panas saat berlari terus-menerus, jadi biarkan dingin sebelum Anda menyentuhnya. Jaga agar mesin press tetap terlindungi dan saling bertautan, dan jangan pernah menjangkau zona pengelasan saat mesin hidup.
Dari sisi perawatan, periksa permukaan klakson setiap minggu untuk mengetahui adanya lubang dan keausan, periksa torsi pemasangan, jaga agar konverter dan booster tetap kering dan bersih, dan catat tekanan udara. Kebiasaan kecil seperti ini akan memperpanjang masa pakai perkakas dan menjaga kualitas las tetap stabil dari awal hingga akhir.
Kami telah menyaksikan teknologi ini beralih dari alat khusus ke bagian standar dalam lini produksi di seluruh lini produksi tekstil, produk kebersihan sekali pakai, dan plastik umum. Alat berat menjadi lebih mumpuni, namun fundamentalnya tidak berubah: sambungan yang baik, perlengkapan yang kokoh, frekuensi yang tepat, dan operator yang terlatih. Jika Anda mempertimbangkan pembelian, kirimkan suku cadang dan kualitas resin Anda kepada kami, dan kami akan memberi tahu Anda dengan jujur apa yang dapat dan tidak dapat dilakukan oleh proses tersebut.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved